Pulvérisateurs à gâchette PCR : spécifier le contenu recyclé sans parier sur les fuites
La résine recyclée s'écoule dans un moule différemment des granulés vierges. Ce qui décide d'un lancement, c'est rarement la phrase figurant dans le brief, mais la manière dont le contenu recyclé est réparti partie par partie et testé par rapport au liquide pulvérisé par la gâchette.
Un acheteur de catégorie d'une marque de produits d'entretien ménager a un jour rédigé un brief de quatre lignes : 25 % de contenu recyclé post-consommation dans le pulvérisateur à gâchette, aucune fuite après une chute de 1,2 mètre, débit de pulvérisation inférieur à 8 % de celui de l'outil existant, lancement dans cinq mois. Trois fournisseurs ont répondu que le PCR était disponible. Un seul a demandé quels composants, quelle qualité de résine et quel liquide la gâchette pulvériserait. Cette question est la différence entre un pulvérisateur à gâchette PCR fonctionnel et une saison de retours.
Voici la version courte. Le contenu recyclé commence comme une décision d’achat et devient une décision de performance dès qu’il est moulé. Verrouillez la qualité de la résine, décidez quelles pièces supportent la charge recyclée, puis qualifiez le pulvérisateur assemblé avec la vraie formule au lieu de l'eau. Les sections ci-dessous expliquent comment ces trois étapes interagissent et où se cache généralement le risque.
Que signifie « PCR » une fois qu'il atteint le sol de moulage
La résine recyclée post-consommation est issue de matériaux déjà utilisés par un ménage ou une entreprise : bouteilles, caisses, bouchons et contenants collectés, triés, lavés, floconnés et regranulés. Les rebroyés post-industriels sont des déchets d'usine qui n'ont jamais atteint le consommateur. Les deux peuvent être utiles dans un atelier, mais seul le premier compte dans la plupart des allégations de contenu recyclé, et les deux fonctionnent très différemment une fois chauffés.
Trois qualités dominent les conversations sur l'emballage, et chacune apporte son propre appétit :
- rPET est le flux le plus mature, avec une qualité alimentaire fiable, mais il est principalement utilisé en bouteilles plutôt que dans les corps de pulvérisateurs.
- PEHDr il est largement approvisionné en bouteilles de lait et de détergent et fonctionne facilement, mais il peut dégager une odeur qui survit à la granulation.
- rPP est celui qui se rapproche le plus d'un pulvérisateur à gâchette, puisque le carénage, la gâchette, la buse et le capuchon sont généralement en polypropylène. Il présente également l'offre la plus restreinte, la variation de prix la plus importante et la plus grande variation entre les lots, car la combinaison de matières premières qui la sous-tend est plus large.
La conséquence pratique est que les tolérances du rPP sont plus souples que les tolérances du PP vierge. L'indice de fusion peut dériver de plusieurs unités entre les lots, le retrait change avec lui, et un outil qui a été réglé sur un lot peut clignoter ou être court sur le suivant. Un fournisseur qui comprend cela élargira les fenêtres de traitement et inspectera plus souvent, au lieu de se contenter d'échanger des granulés et d'espérer.
Demandez si le contenu recyclé est physiquement présent dans la pièce ou attribué via une chaîne de contrôle de bilan massique. Les deux approches existent, toutes deux peuvent être documentées, mais elles ne sont pas interchangeables dans une spécification ou dans une revendication publique.
Quels composants peuvent contenir du contenu recyclé
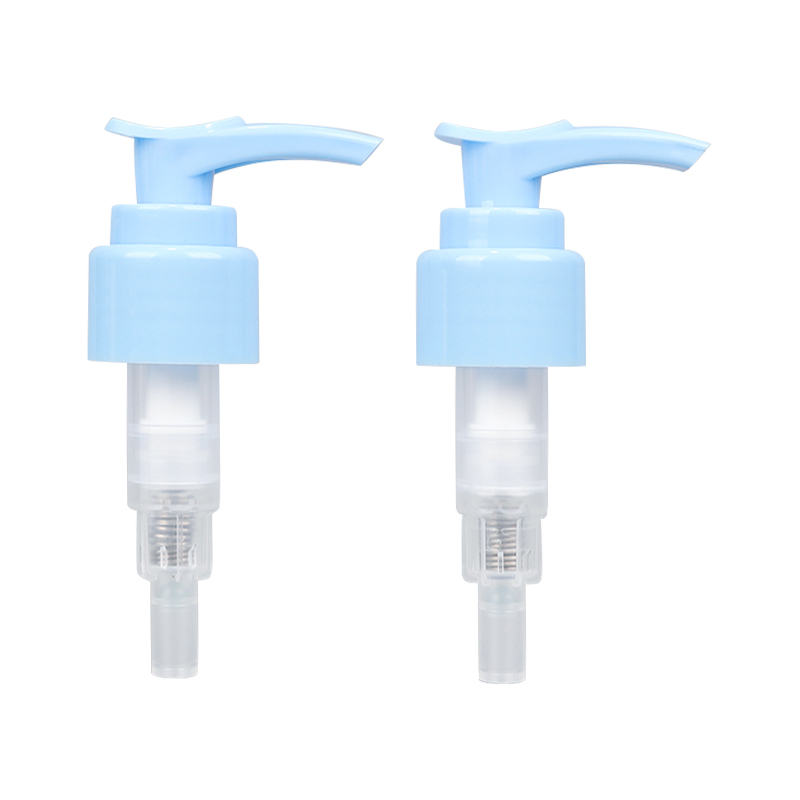
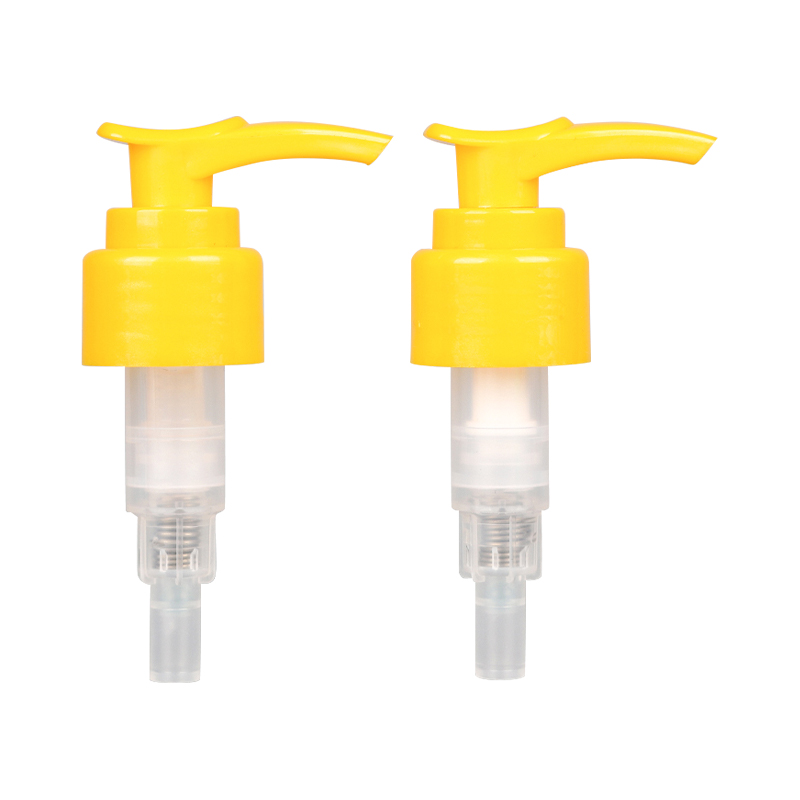
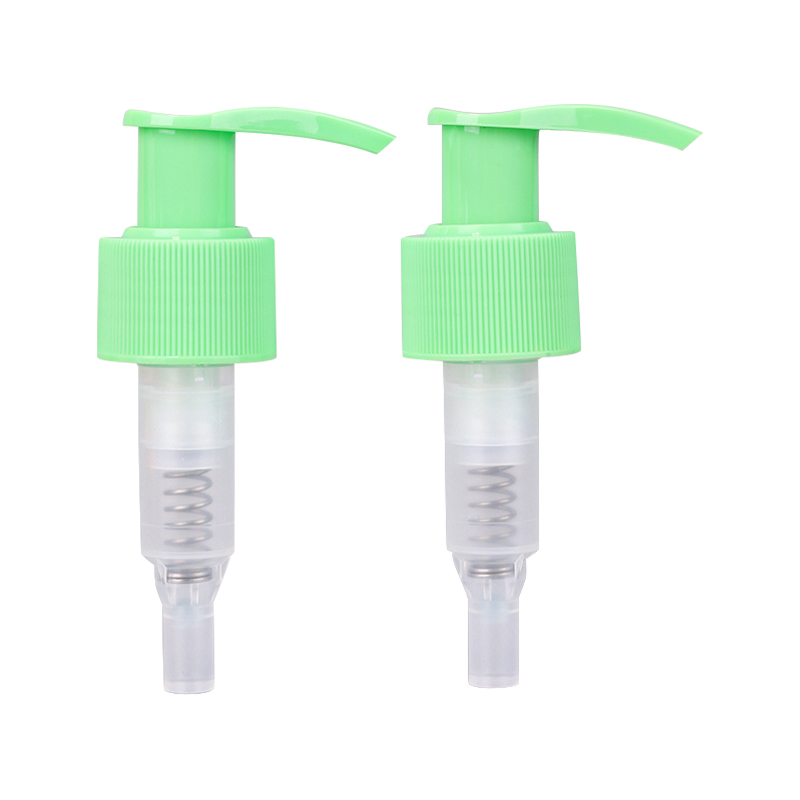
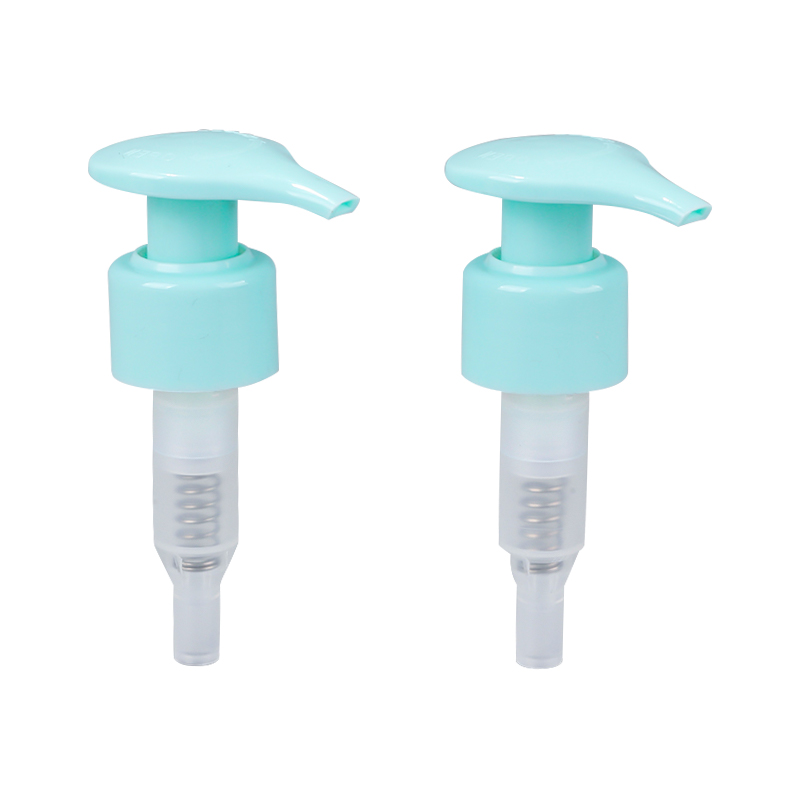
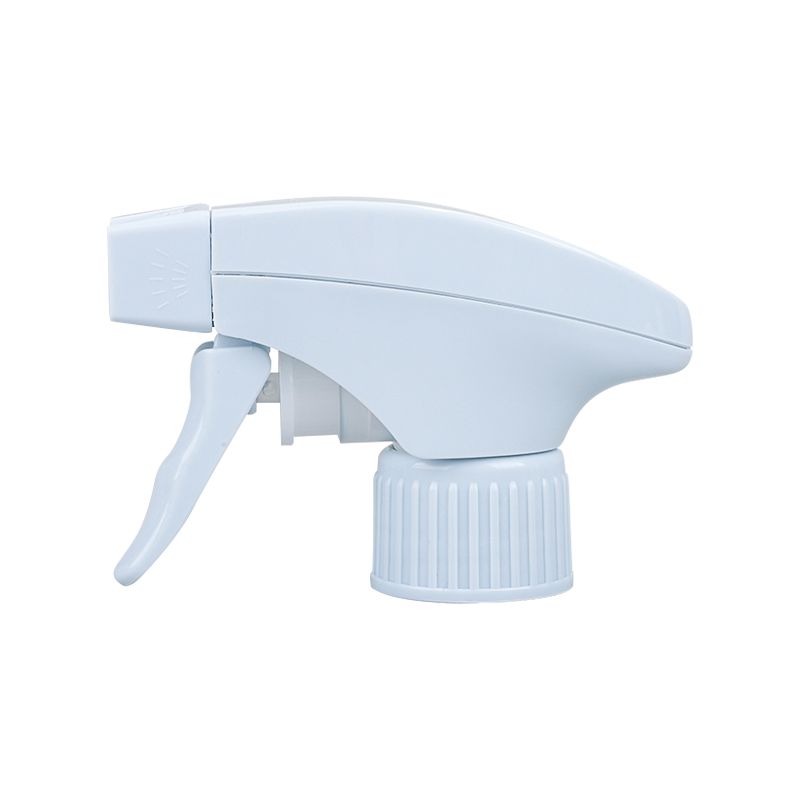
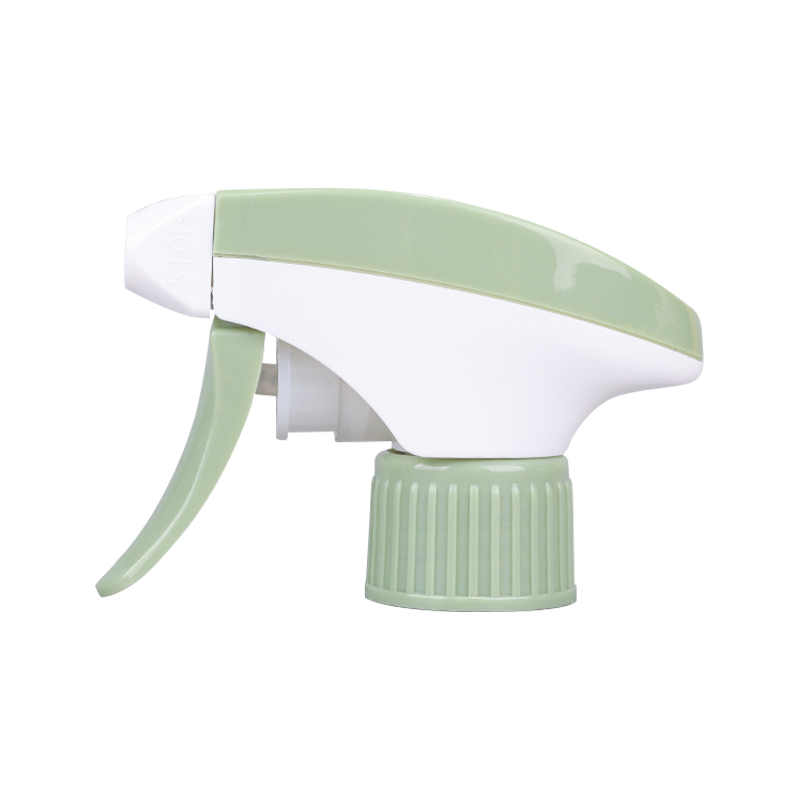
Toutes les parties d’un pulvérisateur à gâchette ne tolèrent pas le recyclage de la même manière. Les pièces épaisses, décoratives et à faible tolérance absorbent facilement la résine recyclée. Ce n’est pas le cas des pièces minces, flexibles et aux dimensions critiques. La répartition de la charge par composant est ce qui maintient les performances stables tandis que le pourcentage global reste élevé.
Points de départ typiques pour l’attribution du contenu PCR sur un pulvérisateur à gâchette ; les pourcentages finaux doivent être confirmés par des essais de moule et la validation du client. | Composant | Matériau typique | Faisabilité du PCR | Que regarder |
| Carénage et couverture extérieure | PP | Élevé, souvent 30 à 100 % | Stries de couleur et légère variation de brillance sur les tons pâles |
| Levier de déclenchement et piston | PP ou POM | Moyen, environ 20-30 % | Le changement de rigidité modifie la force d'actionnement et la vitesse de retour |
| Insert de buse et d'orifice | PP | Moyen | La tolérance dimensionnelle contrôle directement la forme et le débit de pulvérisation |
| Tube plongeur | PEBD | Faible à moyen | Flexibilité, pliage et ramassage au fond de la bouteille |
| Printemps | Acier inoxydable ou carbone | Aucun | Une conception sans métal maintient l'ensemble de l'assemblage dans un seul flux de recyclage |
| Bouteille, si fournie ensemble | PEHD ou PET | Élevé | Différente famille de résines avec une classe de recyclage différente |
Une règle de base utile : mettre de la résine recyclée là où le mur est épais et la tolérance est indulgente, et conserver de la matière vierge là où un centième de millimètre change le jet. Les pulvérisateurs à gâchette construits autour d'une construction mono-matériau et sans métal rendent cette séparation beaucoup plus facile, car l'ensemble de l'unité peut se déplacer dans une direction au lieu d'être retenu par un ressort en acier.
Choix de conception qui déterminent si la PCR fonctionne
Construction mono-matériau avant tout
Lorsque le carénage, la gâchette, la buse, le piston et le tube plongeur appartiennent à une même famille de polymères, le contenu recyclé peut être réparti sur plusieurs pièces sans créer un objet à matériaux mixtes que les recycleurs rejettent. C'est également la raison pour laquelle les conceptions de ressorts sans métal sont importantes sur le plan commercial : un emballage qui revendique un contenu recyclé mais ne peut pas être séparé en fin de vie suscite les critiques de la part des acheteurs qui ont demandé le PCR en premier lieu.
Épaisseur de paroi à l'endroit où la pièce fléchit
Les lots de produits recyclés varient en termes de flux de fusion, et les charnières vivantes minces ou les leviers de déclenchement minces sont les endroits où cette variation se manifeste par des fissures ou une sensation pâteuse. Ajouter cinq à dix pour cent d’épaisseur de paroi dans les zones à fortes contraintes, plus une modeste nervure, coûte généralement moins cher que de mettre au rebut un outil et de le recouper plus tard.
Stratégie de couleur choisie tôt
Le rPP a souvent une nuance grise ou verte. Les couleurs bleu marine foncé, noir, vert foncé et saturées cachent bien les variations d'un lot à l'autre. Un carénage d'un blanc éclatant exige une qualité rPP stabilisée à la lumière de qualité supérieure, ou une fine couche de finition vierge sur un noyau recyclé. Décider de cela après l’approbation de l’illustration est la cause la plus courante d’un lancement retardé.
Le contenu recyclé est une décision d’achat sur papier, mais il est jugé comme une décision de performance sur le terrain. La hauteur de chute, le taux de fuite et la forme de pulvérisation ne sont pas négociables.
Comment écrire le PCR dans la spécification
C’est dans un langage vague sur le contenu recyclé que commencent les différends. Une spécification sur laquelle un fournisseur de moulage peut réellement travailler se lit comme suit :
- Indiquez le pourcentage de recyclage en poids et par pièce, pas seulement pour l'assemblage fini, afin qu'un objectif de 25 % ne soit pas atteint en chargeant tout dans un seul carénage.
- Nommez la qualité de la résine et le niveau d'origine, par exemple un RPP de bouteille à bouteille, un RPP mixte post-consommation ou une qualité approuvée pour le contact alimentaire.
- Exiger de la documentation : déclarations des fournisseurs, certification par un tiers et facteurs de conversion utilisés lorsque le bilan massique s'applique.
- Fixez la tolérance de couleur sous forme de valeur numérique mesurée sur le carénage, convenue par rapport à un échantillon maître conservé.
- Définir précisément le test de chute : flacon rempli, 1,2 mètres sur béton, trois orientations, à température ambiante et après conditionnement.
- Définissez la fuite comme un résultat mesurable, par exemple trente minutes inversées à 50 degrés Celsius sans infiltration visible au niveau de la buse, de la fermeture ou de l'évent.
- Définissez une fenêtre de force d'actionnement et un nombre de courses principal, car un levier recyclé plus rigide change les deux.
- Confirmez la compatibilité chimique avec la formule réelle, y compris les tensioactifs, les acides, les solvants et les huiles essentielles.
Ce dernier point est facile à sous-estimer. Un pulvérisateur à gâchette qui fonctionne parfaitement avec l'eau peut gonfler, se fissurer ou perdre son étanchéité en quelques semaines lorsque la bouteille contient un dégraissant riche en solvant ou un nettoyant à base d'agrumes. Le liquide fait partie des spécifications, pas une réflexion après coup.
Les risques liés aux achats méritent d’être pris en compte
Les matériaux recyclés présentent plusieurs risques qui n'apparaissent pas dans un devis pour une résine vierge, et ils sont moins coûteux à planifier qu'à découvrir en production.
- Volatilité de l’offre. la disponibilité et le prix des rPP peuvent évoluer rapidement ; qualifier une deuxième source avant la première commande protège le calendrier.
- Usure des outils. Les contaminants et les charges contenus dans les produits recyclés peuvent abraser les portes et les inserts de buses, c'est pourquoi des intervalles de maintenance plus courts et des inserts de cavité de rechange doivent être prévus.
- Variation de lots. La couleur et l'odeur peuvent changer d'une livraison à l'autre ; conserver un échantillon de chaque lot rend les décisions d'acceptation objectives.
- Réclamez l’exactitude. Le langage marketing, les étiquettes d’emballage et les documents réglementaires doivent tous décrire le même chiffre de contenu recyclé.
- Réalité des coûts. La PCR n’est pas automatiquement moins chère. Certaines qualités se négocient au-dessus de la résine vierge, et l'avantage de prix, lorsqu'il existe, provient des frais réglementaires et de la valeur de la marque plutôt que du granulé lui-même.
Les règles de recyclabilité et les frais de responsabilité élargie des producteurs récompensent de plus en plus les conceptions qui peuvent réellement être triées et retraitées, et pas seulement les conceptions contenant des intrants recyclés. Un pulvérisateur à gâchette doté d'un ressort métallique et d'une buse à matériaux mixtes peut satisfaire un pourcentage de PCR tout en ne respectant pas la direction dans laquelle évolue la réglementation sur l'emballage.
Étapes de qualification avant la production de masse
Une fois le cahier des charges convenu, la séquence compte plus que la paperasse. Un parcours de qualification réalisable se déroule généralement dans cet ordre :
- Examinez les données du lot de résine et confirmez l'écoulement de la matière fondue, la couleur et l'odeur par rapport au modèle approuvé.
- Effectuez un essai de moule à empreinte unique et enregistrez le temps de cycle, le retrait et tout solin avant de vous engager dans une production multi-empreinte.
- Assemblez des échantillons avec des longueurs de tubes plongeurs de production maintenues à l'intérieur de leur bande de tolérance, généralement à moins d'un millimètre.
- Testez le débit de pulvérisation sur banc, le diamètre du motif à une distance fixe, les courses d'amorçage, la force d'actionnement et les fuites.
- Remplissez avec la vraie formule et conditionnez les bouteilles, par exemple quatre semaines à 40 degrés Celsius, puis inspectez à nouveau les joints et les dimensions des pièces.
- Exécutez une simulation de transit avec le carton final, car un pulvérisateur qui survit à une chute en laboratoire peut toujours tomber en panne sur une palette.
Chaque étape coûte un peu de temps au départ et supprime une catégorie d’échec qui autrement apparaîtrait après les premiers porte-conteneurs.
Travailler avec un fabricant de distributeurs sur un programme PCR
Le rythme d'un projet PCR dépend fortement du fait que le fournisseur contrôle ou non son propre outillage. Zhejiang Eaed Technology Development Co., Ltd., qui exerce ses activités sous le nom d'EAED et dont les racines remontent à Yuyao Hongda Sprayer, gère la conception et la fabrication de moules, le moulage par injection et l'assemblage automatisé sous un même toit à Yuyao, dans le Zhejiang, à proximité des ports de Ningbo et de Shanghai. Pour un programme à contenu recyclé, cette combinaison est importante : les positions des portes, l'épaisseur des parois et les fenêtres de traitement peuvent être ajustées sur l'outil plutôt que négociées entre trois fournisseurs, et un nouveau lot rPP peut être testé en quelques jours au lieu de quelques semaines.
Un point de départ pratique est la partie de la gamme construite pour un assemblage mono-matériau et une étanchéité stable, car ces deux propriétés comportent la plupart des risques dans un pulvérisateur à gâchette recyclé.
Lorsque la bouteille contient un nettoyant agressif, le comportement d'étanchéité mérite autant d'attention que le contenu recyclé, et le mallette technique pour pulvérisateurs à gâchette en plastique de précision est une référence utile pour comparer les approches d’outillage.
Les trois décisions qui règlent le projet
La plupart des programmes de pulvérisation à gâchette PCR se résument aux trois mêmes choix. Choisissez une qualité de résine dont vous pouvez réellement garantir l’approvisionnement pendant douze mois. Répartissez le contenu recyclé par composant, en gardant les matériaux vierges là où la tolérance est critique et en concentrant le recyclage là où les murs sont épais. Qualifiez ensuite l'ensemble fini avec le vrai liquide, à la vraie hauteur de chute, dans le vrai carton.
Si vous les corrigez, le pourcentage de recyclage devient une ligne ordinaire dans un cahier des charges plutôt qu'une source de doute. Si vous vous méprenez, la première plainte ne mentionnera pas du tout la durabilité, seulement une bouteille qui fuit sur une étagère.
 English
 русский
 Français
 Español
 italiano